Laser Cladding / DLD
Aporte metálico localizado unido por fusión, para superficies funcionales en piezas nuevas o recuperación de zonas dañadas. Se estudian exteriores e interiores según el acceso del cabezal.
Laser Cladding / DLD → AESAAportaciones Especiales
03 / Desalación y bombas
Mecanizado, recargue, proyección térmica y rectificado de componentes de bombas y válvulas. AESA estudia cada pieza a partir de su material, geometría y condiciones de servicio.
Ejes, casquillos, impulsores y componentes de válvulas requieren revisar tanto la geometría como la función de sus superficies. Una pieza nueva puede necesitar un aporte localizado; una pieza usada exige evaluar primero su estado y las zonas que se pretende recuperar. En ambos casos, el plano y los requisitos de aceptación definen el trabajo.
AESA mecaniza superdúplex, Inconel y otros materiales de su catálogo. Para un componente de desalación no basta con indicar una familia: se necesitan el grado, la condición de suministro y el fluido de servicio. La selección del recargue o recubrimiento se revisa junto con la temperatura, el desgaste observado y el acabado requerido.
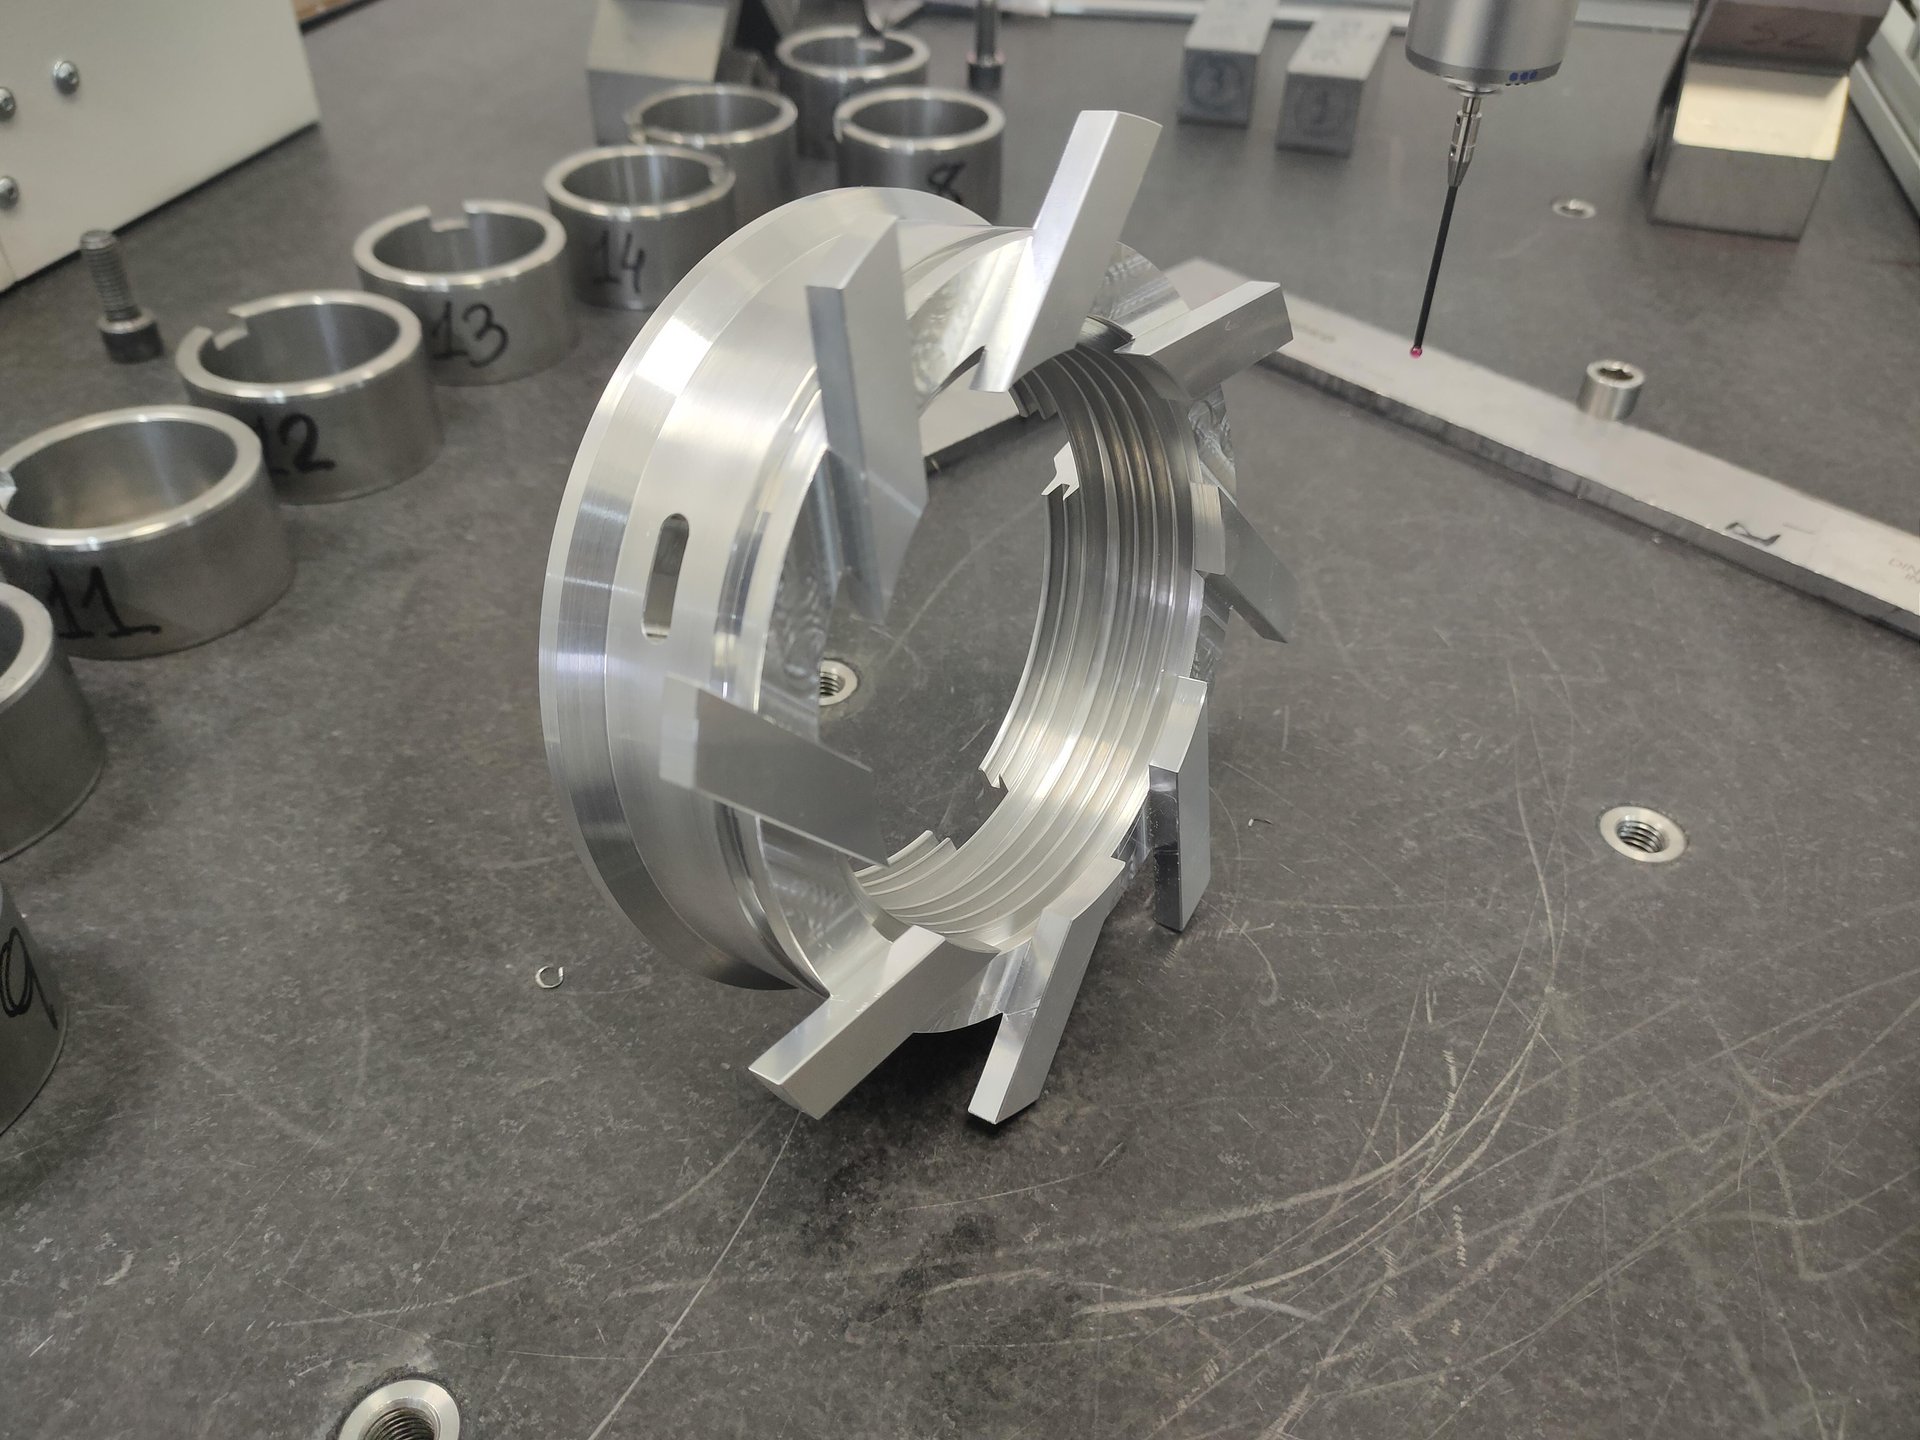
Aporte metálico localizado unido por fusión, para superficies funcionales en piezas nuevas o recuperación de zonas dañadas. Se estudian exteriores e interiores según el acceso del cabezal.
Laser Cladding / DLD →Recargue metálico por plasma transferido. AESA utiliza Stellite 1, 6 y 12, Inconel 625 y Colmonoy 4, 5 y 6, entre otros materiales confirmados. La geometría y el comportamiento térmico de la pieza condicionan la intervención.
PTA →Proyección térmica para recubrimientos seleccionados según desgaste y medio de servicio. AESA utiliza Diamalloy 3007, de carburo de cromo con matriz níquel-cromo, y estudia sistemas de carburo de tungsteno.
HVOF →Proyección por plasma atmosférico para recubrimientos cerámicos, con óxido de cromo como material representativo confirmado. Su selección requiere revisar la función de contacto y el acabado de la superficie.
APS →El mecanizado CNC permite preparar la geometría y las zonas de aporte. El rectificado puede formar parte del acabado posterior cuando el material y la pieza lo requieren. Los procesos de superficie anteriores son robotizados; el control dimensional se integra durante el trabajo y al finalizar, con medios como la Zeiss Contura G2.
Entregamos certificados relativos al material base, al material de aporte y al control de calidad. Nuestra aplicación integral permite identificar el lote de recargue aplicado a cada componente. Los requisitos documentales y de inspección se revisan con el pedido.
AESA aplicó Stellite 6 mediante Laser Cladding robotizado en una zona definida de un impulsor nuevo de superdúplex. El aporte incorpora una superficie funcional localizada al componente nuevo.
Consultar el caso de Stellite 6 →AESA acepta piezas unitarias y trabaja con clientes internacionales. El plazo habitual de respuesta a una RFQ es de tres días laborables. Los plazos de fabricación y reparación se concretan en la oferta.
Consultar el componente con AESA ↗