 AESAAportaciones Especiales
01 / Recargue láser
Laser Cladding y recargue láser industrial
Recargue láser robotizado para piezas nuevas y recuperación de componentes.
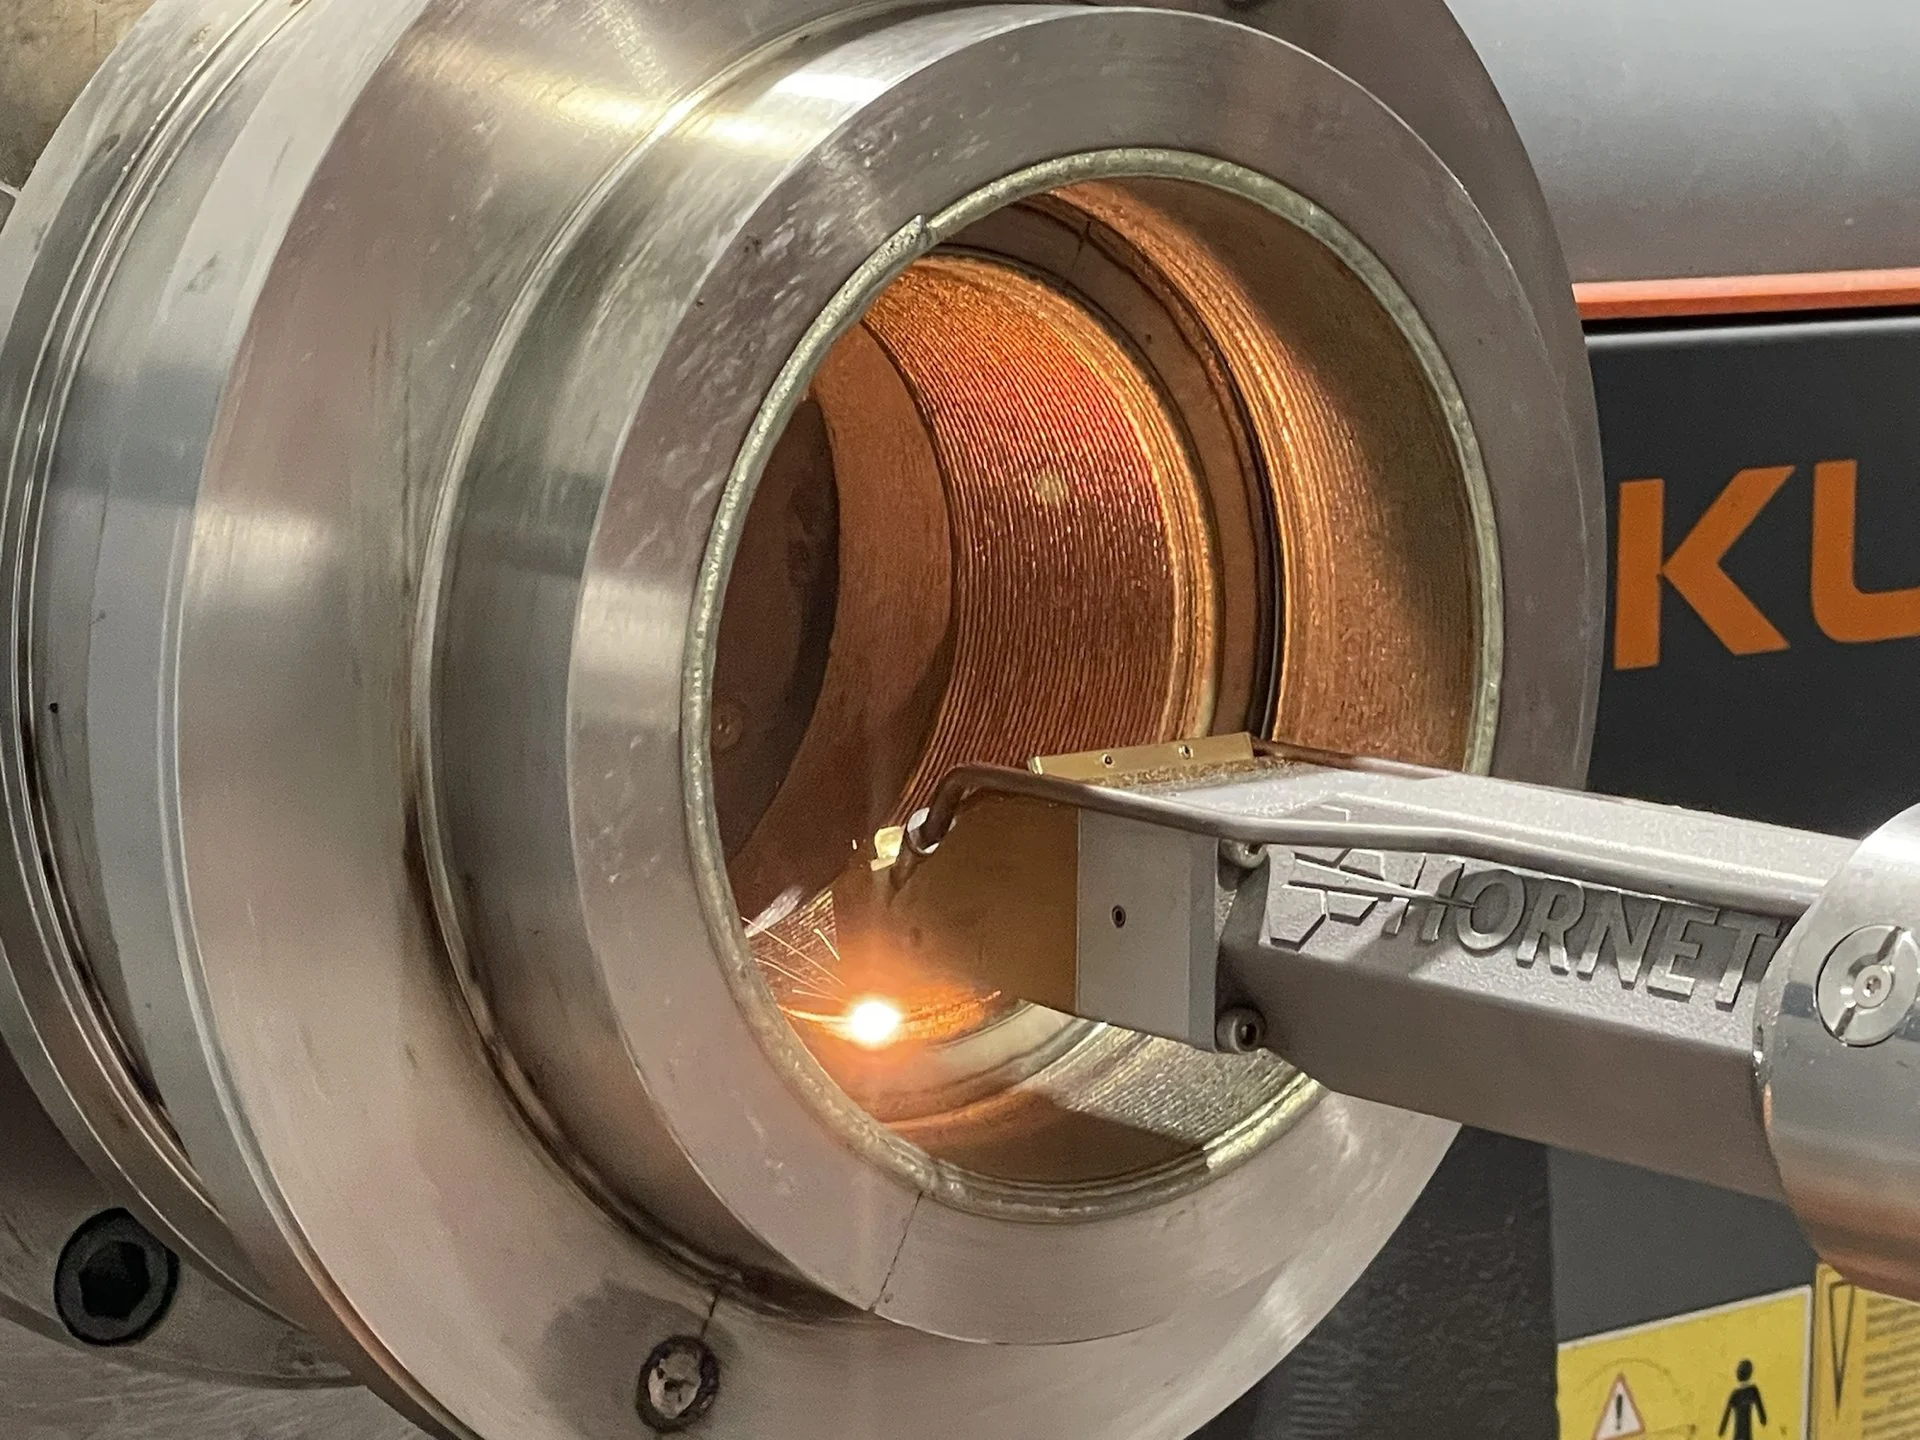
Solicitar oferta ↗El haz láser genera un baño de fusión localizado sobre la pieza. El polvo metálico se introduce por la boquilla, se funde y queda unido al material base. AESA emplea este proceso para crear una nueva superficie funcional o recuperar zonas dañadas con una aportación controlada.
Información técnica
Laser Cladding / DLD
Aplicaciones y selección del proceso
Estudiamos superficies exteriores e interiores según la geometría y el acceso del cabezal. Entre las piezas de interés están ejes, casquillos y componentes de bombas y válvulas; cada propuesta requiere conocer el material base, la función y las condiciones de servicio.
No conviene elegir Laser Cladding únicamente por el nombre del aporte. Deben revisarse el estado del material base, el acceso, el comportamiento térmico y el acabado; si la función exige una capa proyectada en lugar de un recargue por fusión, puede ser más adecuado estudiar HVOF o APS. PTA es otra opción de recargue por fusión que se compara según la pieza.
Aplicación de AESA: impulsor de superdúplex con Stellite 6 →Dimensiones de pieza y acceso del cabezal
- Longitud máxima de pieza
- 3000 mm
- Diámetro máximo de pieza
- Ø 700 mm
- Diámetro interior mínimo para introducir el cabezal
- Ø 73 mm
- Longitud máxima de aporte interior
- 600 mm
La viabilidad se revisa según la geometría, el amarre, el acceso a las superficies y los requisitos del trabajo. Longitud y diámetro máximos no garantizan cualquier combinación de dimensiones. Los diámetros de acceso no son medidas finales del interior recargado.
Materiales representativos
- Stellite 1, 6 y 12
- Inconel 625
- Tungsteno 60/40: 60 % tungsteno y 40 % base níquel
- Ultimate
Recubrimientos recomendados y aplicaciones
- Stellite, en diferentes grados: se selecciona para desgaste, fricción metal-metal y riesgo de gripado. Entre sus aplicaciones habituales están los asientos de válvula y las superficies de contacto; el grado depende también del impacto y la temperatura.
- Inconel: se valora cuando prima la resistencia a la corrosión. La elección del grado exige conocer el fluido, la temperatura y la composición final del recargue, que puede verse afectada por la dilución con el material base.
- Tungsteno 60/40 con base níquel: se estudia para superficies sometidas a abrasión. La selección requiere confirmar la ficha del polvo y las condiciones de carga. Para Ultimate, la recomendación depende de la referencia concreta y de su ficha técnica.
- El Laser Cladding permite aportar material de forma localizada para recuperar zonas desgastadas o dar una función superficial a piezas nuevas. Se estudian superficies exteriores e interiores según el acceso del cabezal, la geometría y el acabado requerido.
- Orientación de selección: el material, el espesor, la preparación y los controles se confirman para cada componente. Las familias de recargue no son intercambiables sin revisar las condiciones de servicio.
Capacidad y aplicaciones
- Espesor indicado: 3 mm sobre diámetro, equivalente a 1,5 mm radial
- Piezas nuevas para incorporar una cualidad de superficie según el recargue elegido
- Reparación de componentes de alto valor añadido
Consultas técnicas
Preguntas frecuentes
¿Podéis aportar en interiores?
Sí. El diámetro interior mínimo para introducir el cabezal de Laser Cladding es de 73 mm. La longitud máxima de aporte interior es de 600 mm. Son límites de acceso y alcance de aporte, no medidas finales del interior recargado; la viabilidad se revisa según la geometría de la pieza.
¿El recargue puede acabarse por mecanizado o rectificado?
AESA integra mecanizado CNC y rectificado con los procesos de recargue. La secuencia y el acabado se definen según el componente y el material aportado.
¿Usáis Laser Cladding también en piezas nuevas?
Sí. Un caso de AESA es el aporte localizado de Stellite 6 sobre un impulsor nuevo de superdúplex. En otras piezas se revisa qué función debe cumplir la nueva superficie.
¿Aceptáis una sola pieza?
Sí. AESA acepta piezas unitarias. La viabilidad y el alcance del trabajo se estudian a partir del componente y sus requisitos.
¿Cuándo recibiré respuesta a mi solicitud de oferta?
El plazo habitual de respuesta a una RFQ es de tres días laborables. El plazo de fabricación o reparación se concreta en la oferta.
¿Trabajáis con clientes de fuera de España?
Sí. AESA trabaja a nivel internacional. Indique el país de origen, la ubicación del componente y los requisitos de entrega al enviar su consulta.
¿Qué documentación y trazabilidad entregáis?
AESA aporta certificados relativos al material base, al material de aporte y al control de calidad del trabajo. Su aplicación integral permite identificar el lote de recargue aplicado a cada componente. Los requisitos documentales y de inspección se revisan con el pedido.
¿Qué debo enviar para pedir una oferta?
Indique el componente, material conocido, cantidad, dimensiones, condiciones de servicio y objetivo del trabajo. Puede enviar planos al correo aesa@aportaciones-especiales.com. El formulario web no admite archivos adjuntos.